01
갠트리
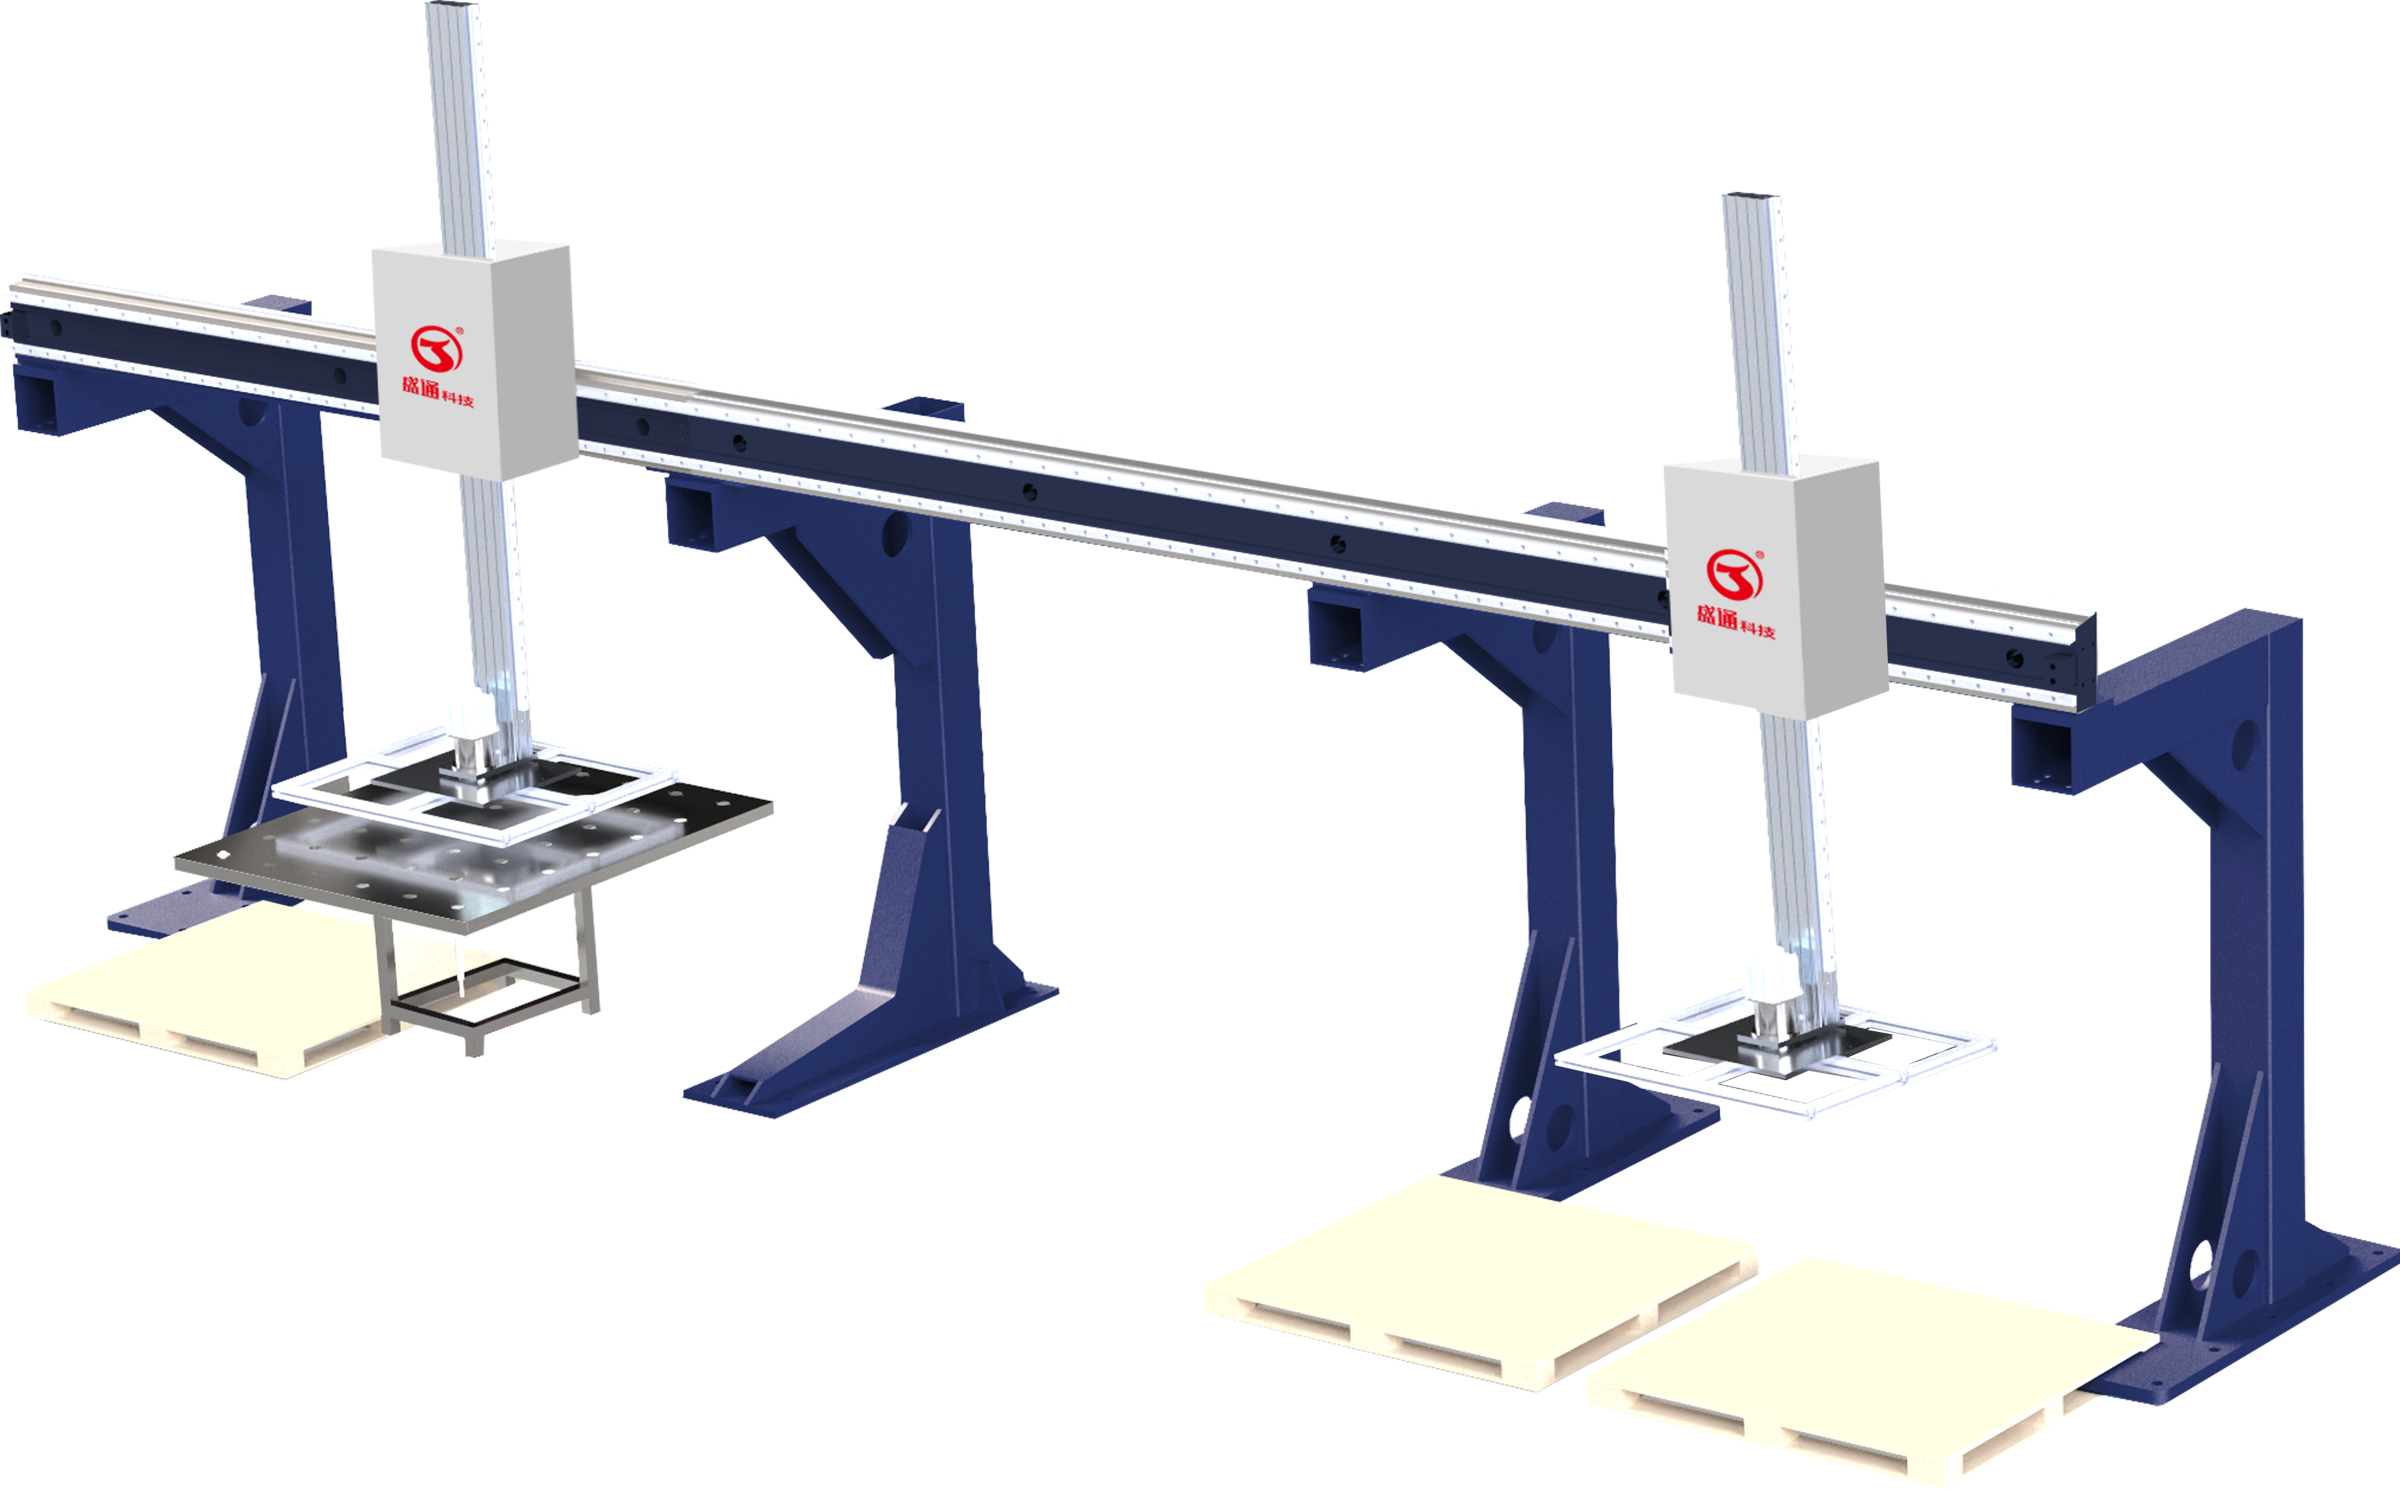
갠트리로 판재를 옮겨 패널벤더(자동절곡기)의 투입·배출을 돕습니다.
함께 배치하는 설비
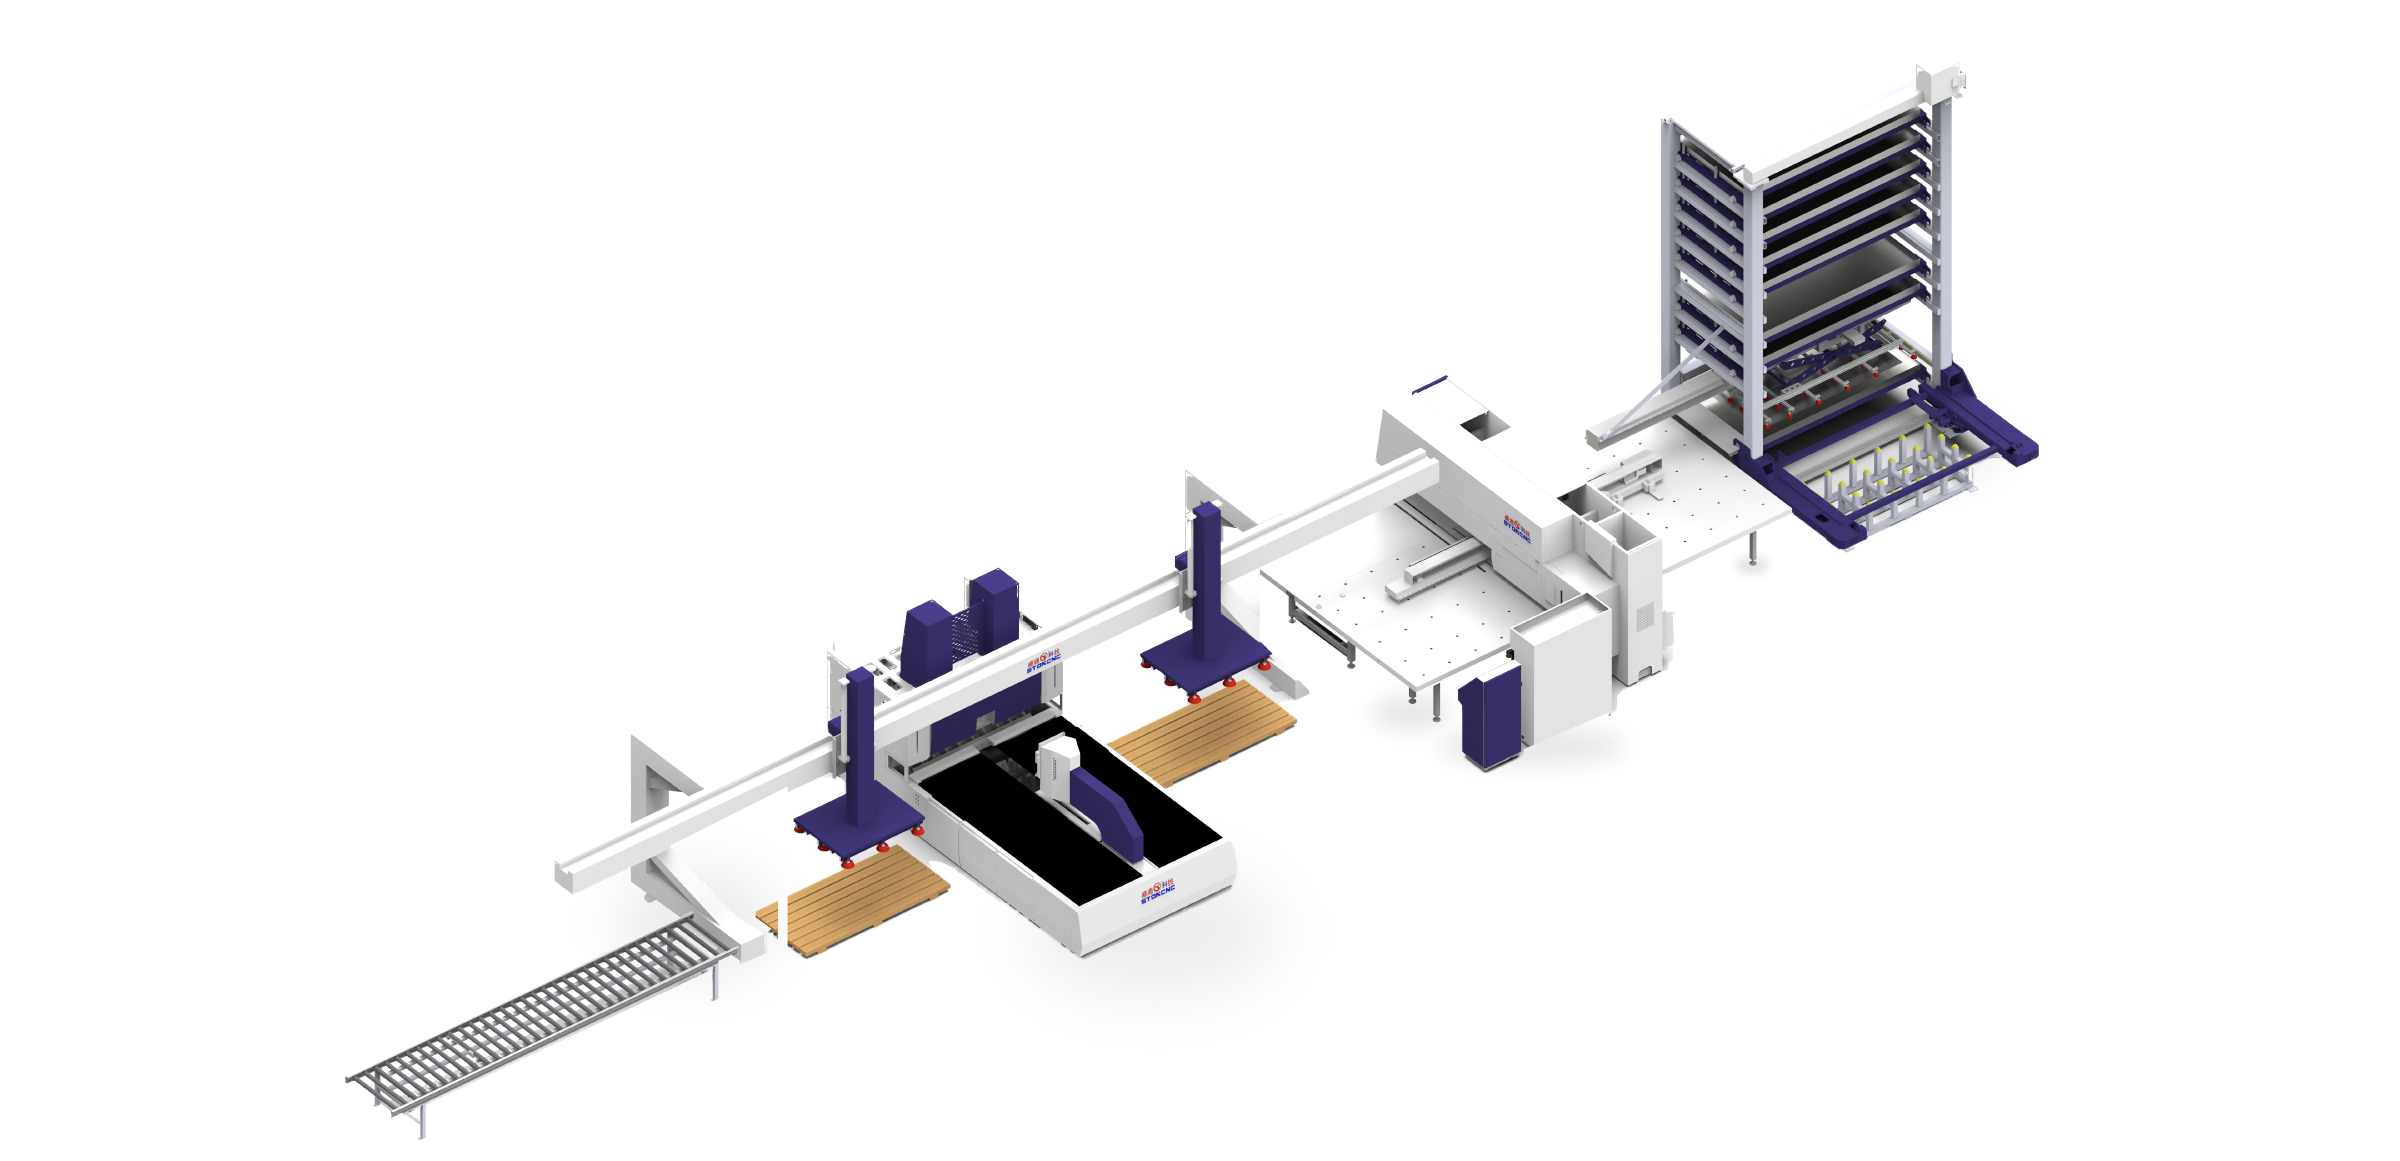
소재 저장대·위치결정대·패널벤더와 양쪽 헤드가 있는 갠트리를 함께 배치합니다.
흡착부의 위치 조절
흡착 노즐과 노즐 봉의 위치를 X·Y 방향으로 조절할 수 있습니다.
판재에 맞는 흡착 방식
판재의 성질에 따라 진공·전자석·스펀지 방식의 흡착부를 선택합니다.
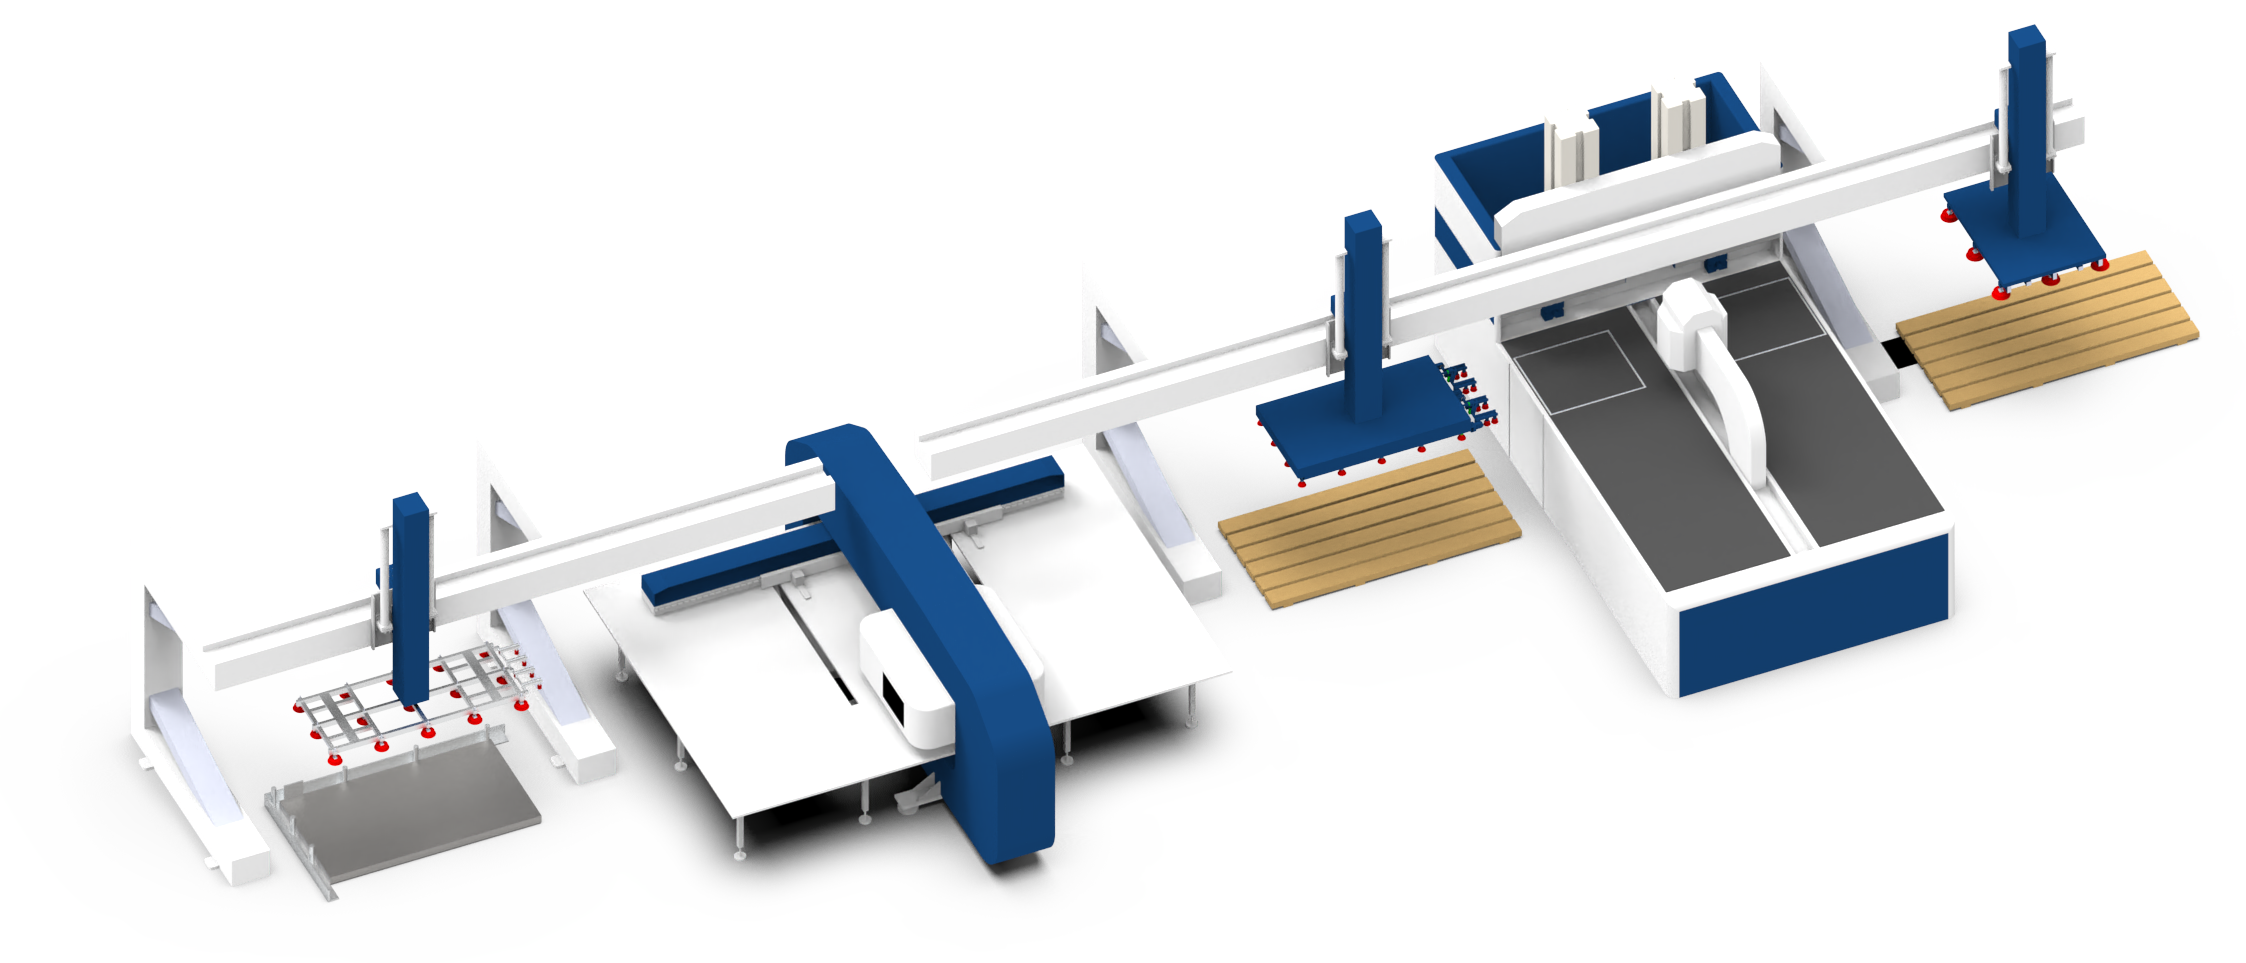

소재 이송과 자동 로딩·언로딩에는 갠트리 또는 로봇 암을 사용합니다.
갠트리로 판재를 옮겨 패널벤더(자동절곡기)의 투입·배출을 돕습니다.
소재 저장대·위치결정대·패널벤더와 양쪽 헤드가 있는 갠트리를 함께 배치합니다.
흡착 노즐과 노즐 봉의 위치를 X·Y 방향으로 조절할 수 있습니다.
판재의 성질에 따라 진공·전자석·스펀지 방식의 흡착부를 선택합니다.
로봇 암 한 대와 제어 시스템·위치결정대·흡착 컵으로 구성하며, 언로딩용 로봇 암을 추가할 수 있습니다.
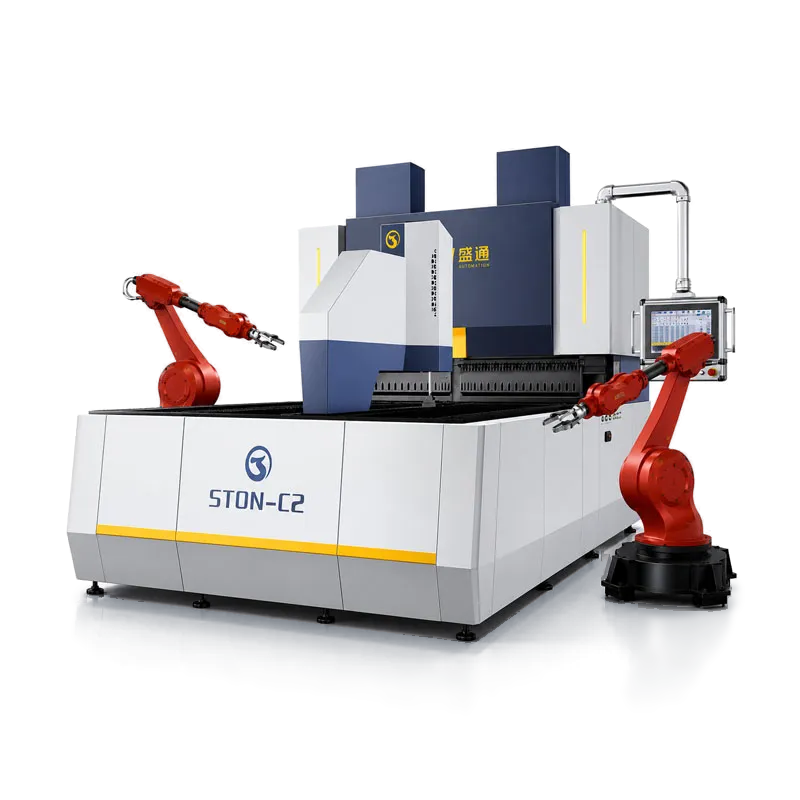
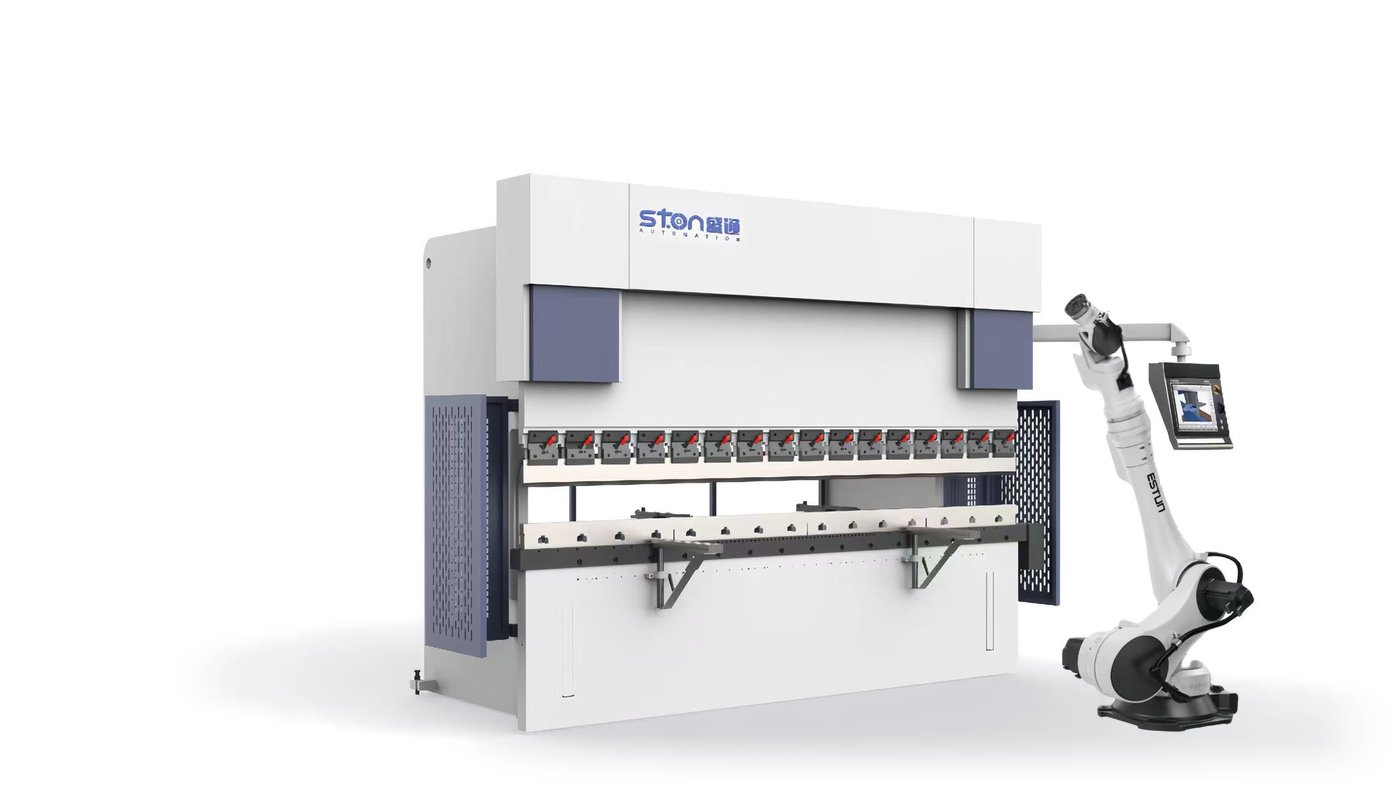
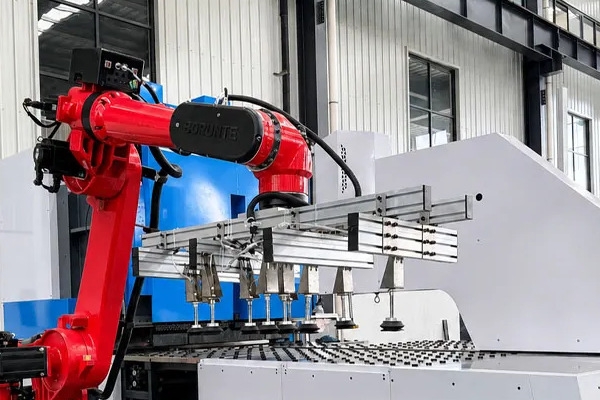
코일 크기·중량, 판재 재질·두께와 제품 도면에 맞춰 라인을 구성합니다.
코일을 풀고 교평한 판재를 레이저로 절단하는 생산라인입니다.
개권·교평 모듈은 코일을 풀고 여러 롤러로 판재를 평평하게 폅니다.
레이저 절단 모듈은 교평한 판재를 프로그램에 맞춰 절단합니다.
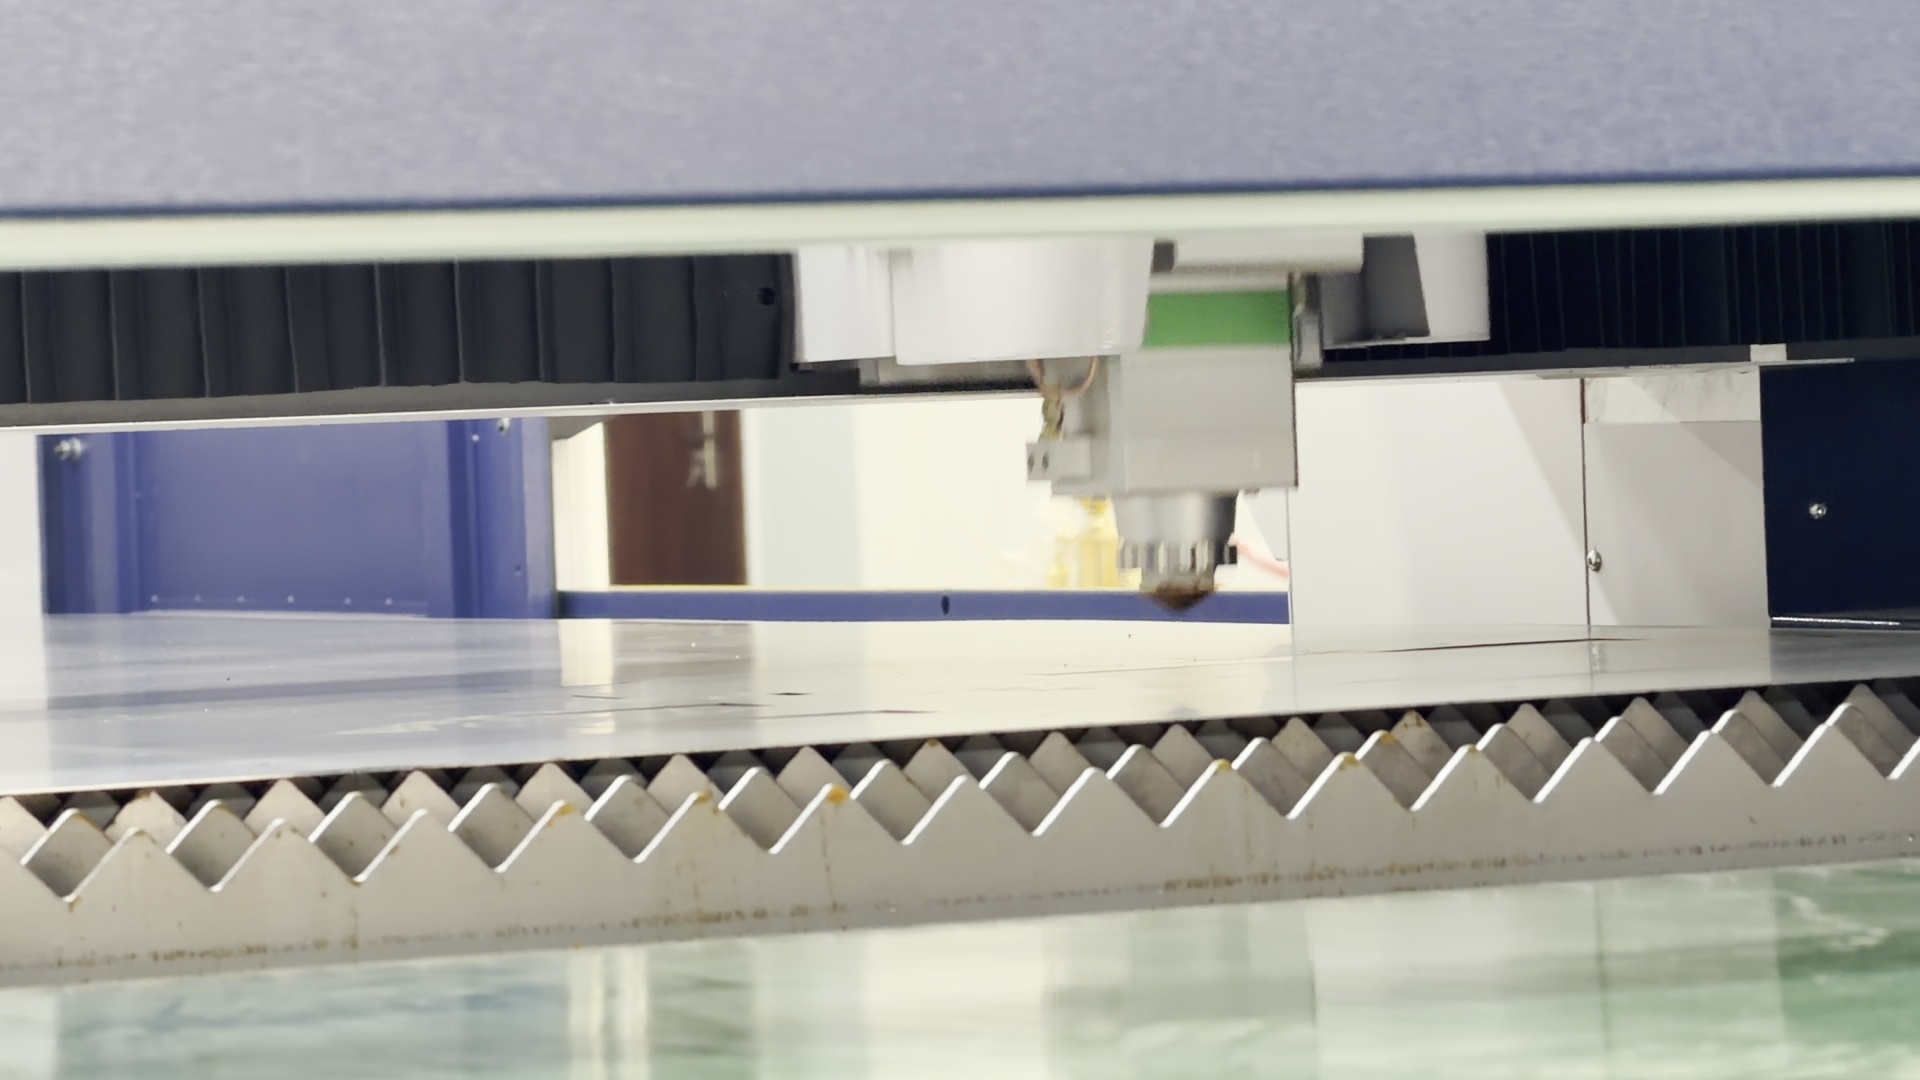
코일랙·교평 장치·레이저 장비·소재 받침대·패널벤더 또는 터렛 펀칭기·위치결정대·갠트리 또는 로봇 암을 조합합니다.
레이저로 절단한 부품을 로봇이 패널벤더(자동절곡기)로 옮겨 절곡·성형 공정에 연결합니다.
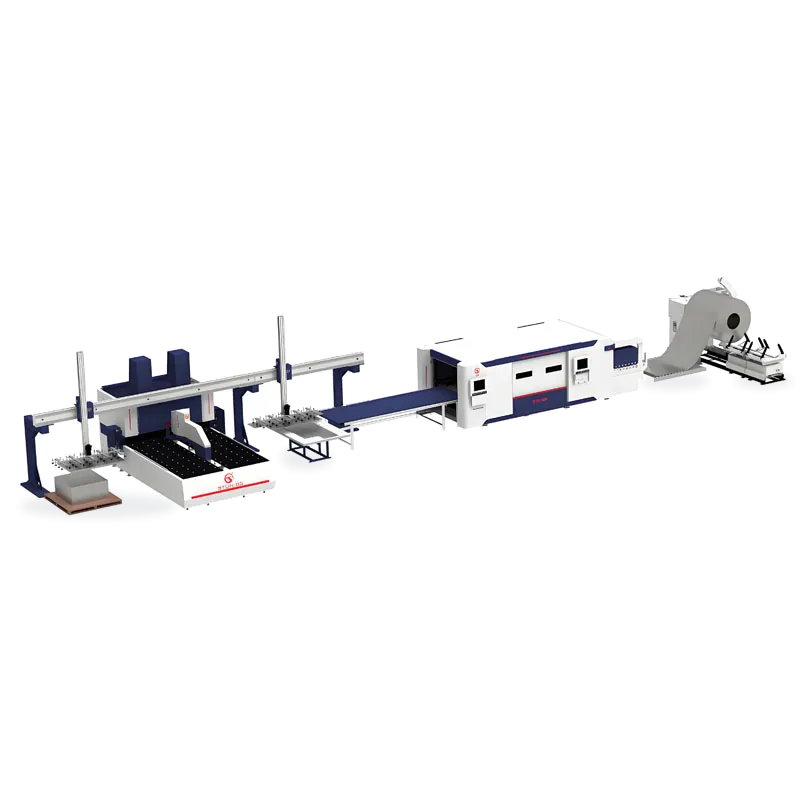
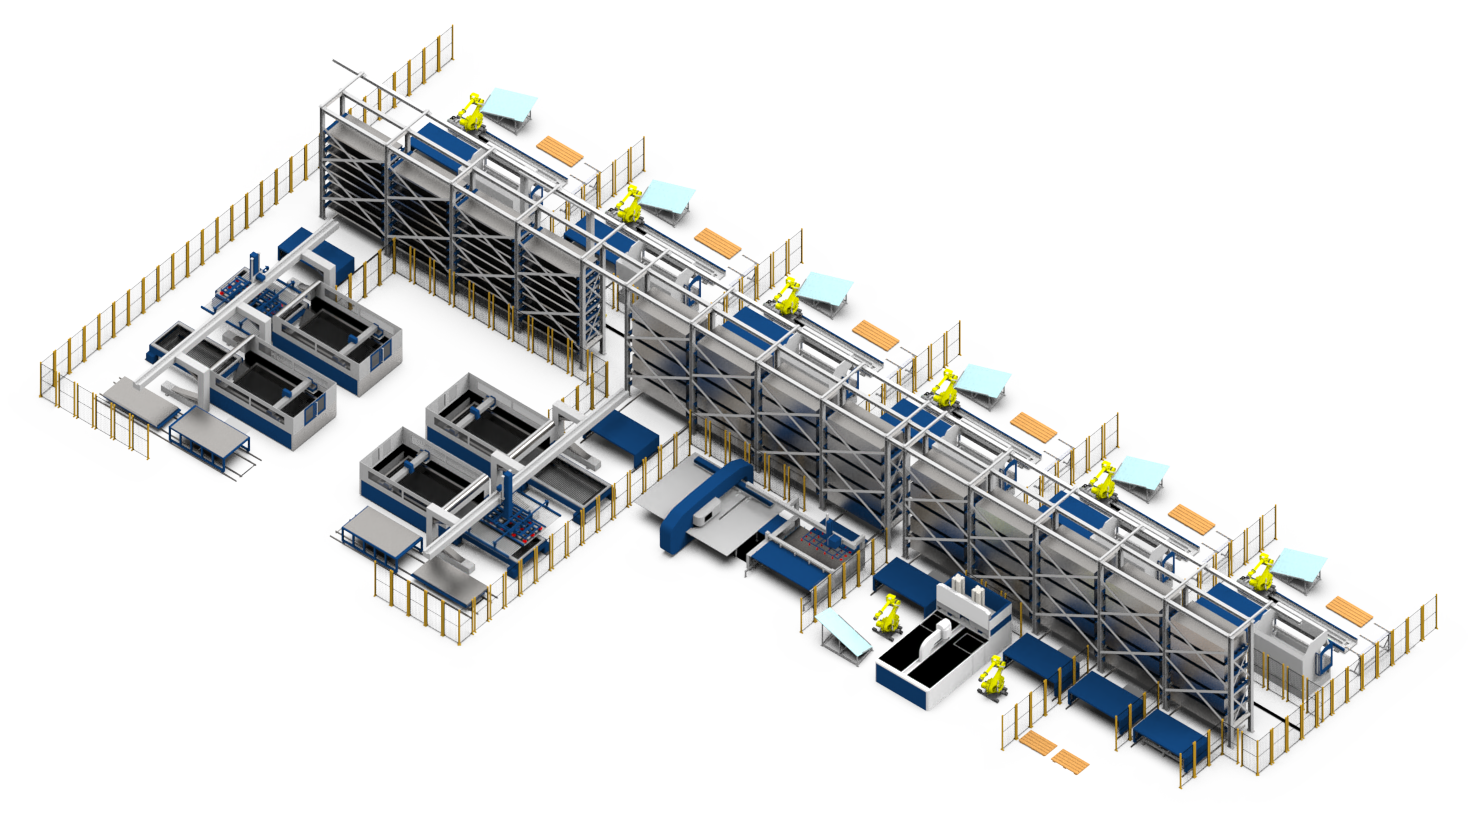
소재 공급에 개권·교평 장치 또는 자동 수직 자재창고를 사용합니다.
절곡에는 패널벤더(자동절곡기) 또는 프레스브레이크(절곡기)를 연결합니다.
라인을 디지털 제어로 통합하며, MES 인터페이스는 옵션으로 선택할 수 있습니다.
절단과 로딩·언로딩을 동시에 진행하는 이중테이블 구성입니다.
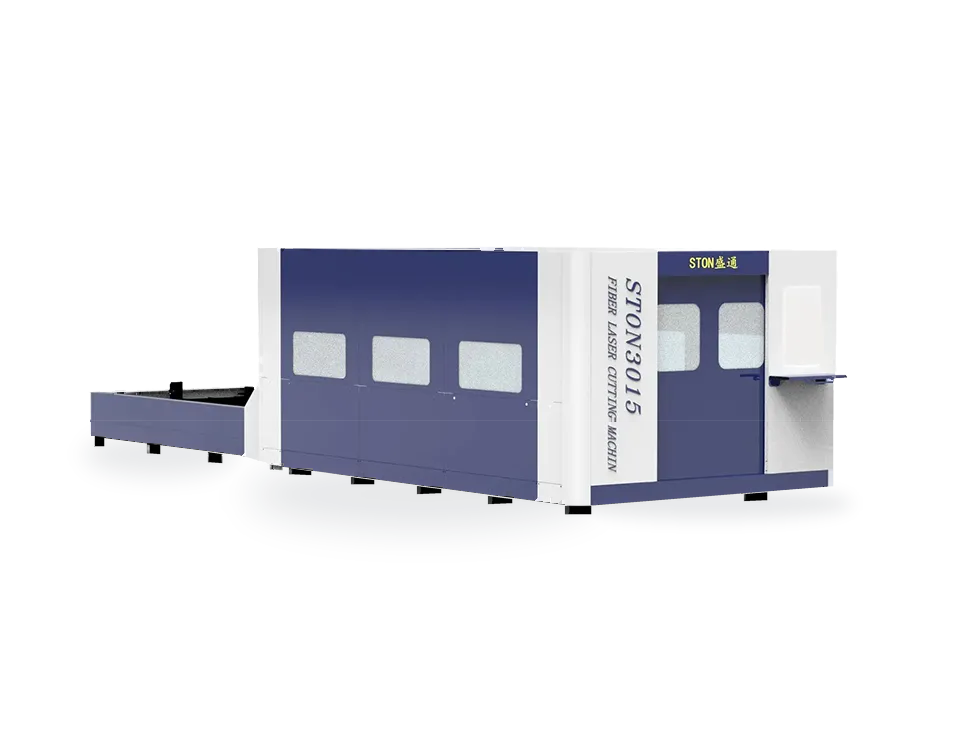
갠트리 자동 로딩·언로딩 · 스마트 생산라인 · 이중테이블 레이저
| 항목 | 사양 |
|---|---|
| 호환 소재 | 스테인리스강·탄소강·알루미늄 |
| 판재 두께 | 0.2 mm – 6.0 mm |
| 호환 기계 | 레이저 절단기·펀칭기 |
| 그리퍼 선택 | 진공컵·기계식 클램프 |
| 배치 유연성 | 중간(직선 이송) |
| 적재 하중 | 고하중 맞춤 |
| 항목 | 사양 |
|---|---|
| 호환 기계 | 호환: 1 m 패널벤더 |
| 항목 | 사양 |
|---|---|
| 호환 기계 | 호환: 1.4–1.6 m 패널벤더 |
| 항목 | 사양 |
|---|---|
| 호환 기계 | 호환: 2–2.5 m 패널벤더 |
| 항목 | 사양 |
|---|---|
| 호환 기계 | 호환: 2.8 m 패널벤더 |
| 항목 | 사양 |
|---|---|
| 호환 기계 | 호환: 3.2 m 패널벤더 |
| 항목 | 사양 |
|---|---|
| 호환 기계 | 호환: 4.1 m 패널벤더 |
| 항목 | 사양 |
|---|---|
| 이동 거리 | 3-10 m |
| X축 이동 속도 | 100-150 m/min |
| 가이드 정밀 등급 | H 급 |
| 진공 펌프 유량 | 100-500 L/min |
| 전자석 흡착 전압 조절 | 0-220 V |
| 항목 | 사양 |
|---|---|
| 라인 형식 | ASRS 절곡·펀칭 생산라인 |
| 급지 방식 | 개권·교평; 자동 수직 자재 창고 |
| 소재 절단 공정 | 레이저 절단기, CNC 터렛 펀칭기 또는 펀치·레이저 복합기 |
| 절곡 공정 | 패널벤더 또는 프레스브레이크 |
| 자동화 장치 | 로봇 암, 갠트리 트러스 로봇 및 기타 자동화 모듈 |
| 기술 지원 | 판매 전 도면 검토 및 맞춤 기술안 |
| 맞춤 구성 방향 | 비표준 사양으로 일괄 맞춤 구성 |
| 라인 배치 | 공장 가용 공간과 자재 흐름 방향에 맞춘 배치도 |
| 제어 시스템 | 통합 디지털 제어, 데이터 추적·지능형 일정 관리·MES 인터페이스 선택 |
| OEM / ODM | 전체 OEM 구성, 자체 상표 및 고객의 기존 생산 설비와 통합 |
| 항목 | 사양 |
|---|---|
| 소재 공급원 | 표준 판재(ASRS 공급) |
| 코일 적재 중량 | N/A |
| 통합 공정 | 보관·펀칭·절곡·적재 |
| 판재·코일 두께 | 0.5 mm – 3.0 mm |
| 최대 가공 속도 | 부품 복잡도에 따라 결정 |
| 적합한 용도 | 다품종·다규격 생산 |
| 항목 | 사양 |
|---|---|
| 소재 공급원 | 금속 코일 소재 |
| 코일 적재 중량 | |
| 통합 공정 | 개권·교평·레이저 절단 |
| 판재·코일 두께 | |
| 최대 가공 속도 | 최대 60 m/min (연속) |
| 적합한 용도 | 대량·연속 소재 절단 |
| 항목 | 사양 |
|---|---|
| 원재료 | 냉연강판, 아연도금강판, 스테인리스강 |
| 판재 두께 | |
| 판재·코일 폭 | 1000 mm~1500 mm |
| 코일 중량 | |
| 코일 내경 | Φ508 mm-Φ630 mm |
| 코일 외경 | Φ1000 ~Φ1600 mm |
| 표면 품질 | 스트립 표면이 평탄하고 추가 가공 결함이 없음. |
| 교평 정밀도 | ±1 mm/m² |
| 대각선 정밀도 | ≤1 mm/2000 mm |
| 판재 통과 속도 | 5 m/min |
| 라인 속도 | 교평기 라인 속도: 0~12 m/min (조절 가능) |
| 운전 높이 | +800 mm |
| 항목 | 사양 |
|---|---|
| 운전 방향 | (최종 공장 공정 배치에 따름) |
| 전원 조건 | 3φ AC, 400 V ±5 %, 50 Hz ±2 % |
| 압축공기 조건 | 압력: 0.5~0.6 MPa 토출량: 0.6 m³/min |
| 용수 조건 | 특별 조건 없음 |
| 항목 | 사양 |
|---|---|
| 원재료 | 냉연강판, 아연도금강판, 스테인리스강 |
| 판재 두께 | |
| 판재·코일 폭 | |
| 코일 중량 | |
| 코일 내경 | |
| 코일 외경 | Φ1000 ~ Φ1600 mm |
| 표면 품질 | 판재·스트립 표면이 평탄하고 가공 결함이 없음 |
| 교평 정밀도 | ±1 mm / m² |
| 대각선 정밀도 | ≤1 mm/2000 mm |
| 판재 통과 속도 | 5 m/min |
| 라인 속도 | 교평기 라인 속도 0~12 m/min (조절 가능) |
| 운전 높이 | +800 mm |
| 운전 방향 | (최종 공장 공정 배치에 따름) |
| 전원 조건 | 3φ AC, 400 V ±5 %, 50 Hz ±2 % |
| 압축공기 조건 | 압력: 0.5~0.6 MPa 토출량: 0.6 m³/min |
| 용수 조건 | 특별 조건 없음 |
| 항목 | 사양 |
|---|---|
| 가공 범위(길이 × 폭) | 3000 mm × 1500 mm |
| X축 행정 | 1500 mm |
| Y축 행정 | 3000 mm |
| Z축 행정 | 100 mm |
| X·Y축 위치결정 정밀도 | ±0.05 mm |
| X·Y축 반복 위치결정 정밀도 | ±0.05 mm |
| X·Y축 최대 위치결정 속도 | 150 m/min |
| 절단 폭 | 0.1 mm |
| 절단면 거칠기(강판) | ≤6.3 μm |
| 가공물 정밀도 | ±0.1 mm |
| 설치 바닥 면적 | 9000 mm × 3100 m(약) |
| 전원 전압 | 3상 380 V/50 Hz/60 kVA |
| 항목 | 사양 |
|---|---|
| 가공 범위(길이 × 폭) | 4000 mm × 1500 mm |
| X축 행정 | 1500 mm |
| Y축 행정 | 4000 mm |
| Z축 행정 | 100 mm |
| X·Y축 위치결정 정밀도 | ±0.05 mm |
| X·Y축 반복 위치결정 정밀도 | ±0.05 mm |
| X·Y축 최대 위치결정 속도 | 150 m/min |
| 절단 폭 | 0.1 mm |
| 절단면 거칠기(강판) | ≤6.3 μm |
| 가공물 정밀도 | ±0.1 mm |
| 설치 바닥 면적 | 12000 mm × 3100 m(약) |
| 전원 전압 | 3상 380 V/50 Hz/60 kVA |
| 항목 | 사양 |
|---|---|
| 가공 범위(길이 × 폭) | 4000 mm × 2000 mm |
| X축 행정 | 2000 mm |
| Y축 행정 | 4000 mm |
| Z축 행정 | 100 mm |
| X·Y축 위치결정 정밀도 | ±0.05 mm |
| X·Y축 반복 위치결정 정밀도 | ±0.05 mm |
| X·Y축 최대 위치결정 속도 | 150 m/min |
| 절단 폭 | 0.1 mm |
| 절단면 거칠기(강판) | ≤6.3 μm |
| 가공물 정밀도 | ±0.1 mm |
| 설치 바닥 면적 | 12000 mm × 3600 m(약) |
| 전원 전압 | 3상 380 V/50 Hz/60 kVA |
| 항목 | 사양 |
|---|---|
| 가공 범위(길이 × 폭) | 6000 mm × 2000 mm |
| X축 행정 | 2000 mm |
| Y축 행정 | 6000 mm |
| Z축 행정 | 100 mm |
| X·Y축 위치결정 정밀도 | ±0.05 mm |
| X·Y축 반복 위치결정 정밀도 | ±0.05 mm |
| X·Y축 최대 위치결정 속도 | 150 m/min |
| 절단 폭 | 0.1 mm |
| 절단면 거칠기(강판) | ≤6.3 μm |
| 가공물 정밀도 | ±0.1 mm |
| 설치 바닥 면적 | 16000 mm × 3600 m(약) |
| 전원 전압 | 3상 380 V/50 Hz/60 kVA |
| 항목 | 사양 |
|---|---|
| 가공 범위(길이 × 폭) | 6000 mm × 2500 mm |
| X축 행정 | 2510 mm |
| Y축 행정 | 6000 mm |
| Z축 행정 | 100 mm |
| X·Y축 위치결정 정밀도 | ±0.05 mm |
| X·Y축 반복 위치결정 정밀도 | ±0.05 mm |
| X·Y축 최대 위치결정 속도 | 150 m/min |
| 절단 폭 | 0.1 mm |
| 절단면 거칠기(강판) | ≤6.3 μm |
| 가공물 정밀도 | ±0.1 mm |
| 설치 바닥 면적 | 16000 mm × 4100 m(약) |
| 전원 전압 | 3상 380 V/50 Hz/60 kVA |
| 항목 | 사양 |
|---|---|
| 총 설치 용량 | ≤50 kVA |
| 전원 전압 | 380 V ±5 % |
| 접지 저항 | ≤4 Ω |
| 항목 | 사양 |
|---|---|
| 총 설치 용량 | ≤100 kVA |
| 전원 전압 | 380 V ±5 % |
| 접지 저항 | ≤4 Ω |
| 항목 | 사양 |
|---|---|
| 선택 가능한 가공 범위 | 3,000 × 1,500 / 4,000 × 1,500 / 4,000 × 2,000 / 6,000 × 2,000 / 6,000 × 2,500 mm |
| Z축 행정 | 100 mm |
| 위치결정 정밀도(X/Y) | ±0.05 mm |
| 반복 정밀도(X/Y) | ±0.05 mm |
| 최대 위치결정 속도 | 150 m/min |
| 절단 폭 | 0.1 mm |
| 절단면 거칠기(강판) | ≤6.3 μm |
| 가공 정밀도 | ±0.1 mm |
| 로딩·언로딩 | 절단과 로딩·언로딩 동시 작업(이중테이블) |
| 적합한 용도 | 대량 연속 생산 |
| 전원 전압 | 3상 380 V / 50 Hz |
| 항목 | 사양 |
|---|---|
| 절단 범위 | |
| 레이저 파장 | 1080 nm |
| X축 행정 | |
| Y축 행정 | |
| Z축 행정 | |
| X·Y축 위치결정 정밀도 | ±0.05 mm/min |
| X·Y축 반복 위치결정 정밀도 | |
| 절단 폭 | 0.1 mm |
| 최대 위치결정 속도 | 150 m/min |
| 레이저 출력 | |
| 제어 시스템 | Shanghai Baichu |
| 전원 전압 | 3상 380 V 60 kVA |
| 종합 소비전력 |
| 항목 | 사양 |
|---|---|
| (제품명) | STON 이중테이블 레이저 절단기 |
| 모델 | |
| 레이저 출력 | |
| 가공 범위 | |
| 설치 | 엔지니어 현장 방문 / 원격 온라인 안내 / 고객 현장 교육 |